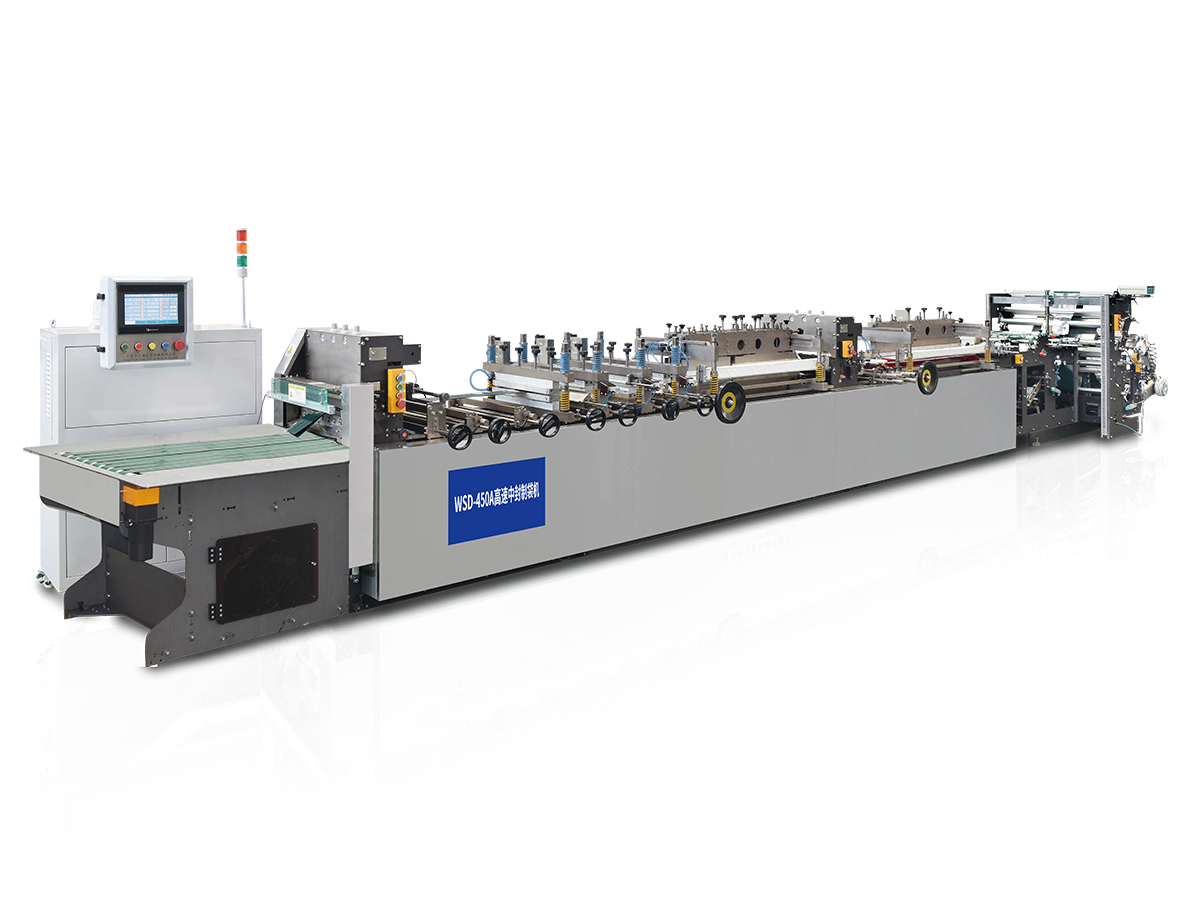
Joustopakkausten tuotannossa kaksi vikatilaa hallitsee suunnittelemattomien seisokkien maisemaa: ennenaikainen tiivisteen irtoaminen ja kohdistusajautuminen. Pinnalla ne näyttävät erillisiltä mekaanisilta vaurioilta. Todellisuudessa niillä on yhteinen perusta – riittämätön jännityksen hallinta, mekaaninen kuluminen ja parametrien ajautuminen.
Laitteiden suorituskykyanalyysin tiedot osoittavat, että 60–70 % joustavien pakkauslinjojen odottamattomista laitteiden seisokeista johtuu neljästä vallitsevasta vikakuviosta. Näistä tiivisteleuan kuluminen, rekisteröintimerkin anturin virhelukeminen ja kalvon kireyden ajautuminen ovat kolme parasta. Jokainen näistä perimmäisistä syistä ilmenee eri tavalla, mutta johtuu samasta perushuollon puutteesta: reaktiivisesta korjaamisesta ennaltaehkäisevän puuttumisen sijaan.
Tiivistevaurioilla on välittömiä seurauksia – tuotevuoto, asiakkaiden vetäytyminen ja säännösten mukaiset seuraamukset. Rekisteröintivirheet ovat yhtä kalliita, mikä johtaa erän hylkäämiseen, jätteen kertymiseen ja asiakkaiden valituksiin, jotka heikentävät brändin mainetta. Molemmat ovat kuitenkin täysin estettävissä rakenteellisella kunnossapitokurilla.
Tämä artikkeli esittelee a joustavat pakkauslaitteet ylläpitokehys, joka on suunniteltu käsittelemään molemmat vikatilat samanaikaisesti porrastetulla lähestymistavalla: päivittäiset kosketuspisteet, viikoittaiset tarkistukset ja kuukausittaiset syväsukellukset. Tavoite on selvä: puutu ennen romun syntymistä, älä sen jälkeen.
Vaikuttavin huoltoikkuna on se, joka esiintyy joka vuorossa. Nämä rutiinitarkistukset vahvistavat perustason toiminnan eheyden, jota monimutkaisempia toimenpiteitä ei voida palauttaa, jos ne jätetään tekemättä. 15 minuutin päivittäinen rituaali, joka suoritetaan tarkasti ja tarkasti dokumentoituna, voi vähentää hylkeisiin liittyviä vikoja 30-40 % ensimmäisen kuukauden aikana.
Tiivistysleuka edustaa lopullista kriittistä rajapintaa laitteen ja tuotteen välillä. Kaikki tämän vyöhykkeen kontaminaatiot vaarantavat suoraan tiivisteen eheyden epätasaisen lämmönsiirron ja paineen jakautumisen vuoksi.
Miksi tällä on väliä: Leuan pinnoille jäänyt polymeeri muodostaa lämmöneristyskerroksen. Tämä aiheuttaa "väärätiivistyksen" – tiiviste näyttää visuaalisesti täydelliseltä, mutta vetolujuus ei vastaa määritelmiä. 2 mm:n polymeerijäämän kerros voi alentaa todellista tiivistyspainetta 15-20 %, jolloin tiiviste on alttiina vuotolle normaalissa käsittelyrasituksessa.
Rekisteröinnin tarkkuus riippuu täysin anturin luotettavuudesta. Väärin luettu signaali leviää systemaattisena virheenä kokonaisissa erissä.
Miksi tällä on väliä: Anturin virhelukeminen edustaa salakavaliminta rekisteröintivirhetilaa. Laite toimii mekaanisesti normaalisti, mutta ohjausjärjestelmä vastaanottaa virheellisiä sijaintitietoja. Tämä luo systemaattisen offsetin, joka kertyy koko tuotantojakson ajan. Toisin kuin satunnaiset virheet, anturin ajautuminen tuottaa eriä missä jokainen tuote korvataan samalla summalla - tehdä virheestä näkymätön, kunnes asiakas valittaa.
Kalvon mekaanisen matkan laitteiston läpi ei saa olla esteitä, ryppyjä ja kohdistusvirheitä.
Viikoittaiset menettelyt luovat kvantitatiiviset standardit ja estävät pienestä ajautumisesta katastrofaalisen epäonnistumisen. Nämä tarkastukset vaativat tarkkuusinstrumentteja ja dokumentoidut hyväksymiskriteerit.
Tiivisteen paineen tasaisuus leuan leveydellä on olennaista tasaisen tiivisteen laadun kannalta. Rinnakkaispoikkeama aiheuttaa suoraan paine-eron jakautumisen.
Kohteen määrittely: Yhdensuuntaisuustoleranssi plus tai miinus 0,05 mm koko tiivistepinnan leveydellä.
Huono yhdensuuntaisuus luo "kiila" painejakauman - liiallinen puristus toisella puolella, riittämätön paine toisella. Riittämätön puoli tuottaa vuotoja stressitestauksen aikana.
Kalvon kireys on ylävirran muuttuja, joka vaikuttaa sekä tiivisteen että kohdistuksen laatuun samanaikaisesti. Pienetkin jännityspoikkeamat kaskadoivat alavirran häiriöiksi.
Pääparametrit:
Tutkimustiedot osoittavat, että 2 Newtonin jännityspoikkeama voi tuottaa 3 %:n romumäärän linjanopeuksilla 110 metriä minuutissa, mikä tarkoittaa noin 1 800 viallista pakkausta tunnissa tyypillisillä tuotantomäärillä.
Viikoittainen rekisteröintitestaus selvittää, säilyttääkö ohjausjärjestelmä tarkkuuden vai ajautuuko se asteittain.
Kriittinen kohta: automaattiset hylkäysmekanismit voivat epäonnistua. Väärin kohdistettu hylkäysvarsi työntää hyvän tuotteen tai epäonnistuu viallisen tuotteen poistamisessa. Tämä luo "hiljaisen romuhäviön" – hylätyt tuotteet poistuvat riviltä, mutta eivät koskaan näy romutietueessa, koska hylkäysmekanismi ei koskaan toiminut kunnolla. Vahvista varren kohdistuksen hylkääminen viikoittain.
Kuukausittaiset menettelyt koskevat sinetin ja rekisteröinnin suorituskykyä säätelevää syvempää fysiikkaa. Nämä toimenpiteet vaativat teknistä tietämystä ja tarkkoja mittaustyökaluja.
Tiivisteen laatu riippuu ratkaisevasti tasaisesta lämpötilan jakautumisesta koko leuan leveydelle. Lämpötilagradientit luovat vaihtelevan tiivisteen lujuuden.
Toimenpide:
Kriittiset tiedot: Tiivistysleuan lämpötila, joka on 8 celsiusastetta ohjeiden alapuolella, tuottaa taattuja vuotoja. Tämä ei ole marginaalinen parametri, jossa "riittävän lähellä" onnistuu. Jo 3-4 asteen poikkeama heikentää tiivisteen lujuutta merkittävästi, ja lämpösyklissä (yleinen nopeassa tuotannossa) siitä tulee katastrofaalinen.
Lisäksi kalibroi PID-lämpötilansäädin reagoimaan asianmukaisesti asetusarvon muutoksiin. Hidas vaste sallii lämpötilan poikkeamisen; liian aggressiivinen vaste aiheuttaa värähtelyä.
Rekisteröinnin tarkkuus riippuu tarkasta anturin tulkinnasta ja kompensaattorin vasteesta. Rekisteröintivirheen fyysinen perusta on aiemmin tulostettujen merkkien ja uusien merkkien välinen paikallinen siirtymä. Kompensaatiomekanismit korjaavat tämän säätämällä kalvon jännitystä painoasemien välillä – positiivinen jännitys hidastaa olemassa olevia jälkiä, negatiivinen edistää niitä. Viive tai ylitys kompensaatiossa luo jatkuvan rekisteröintiaallon.
Leikkaus- ja tiivistysterät kuluvat jatkuvasti. Tylsät tai vaurioituneet terät eivät voi suorittaa niille tarkoitettua tehtävää.
Kun vikoja ilmenee kunnossapidon kurinalaisuudesta huolimatta, järjestelmällinen diagnoosi tunnistaa perimmäisen syyn ja oikean ratkaisun.
Seuraava taulukko korreloi havaittavissa olevia tiivistevian oireita todennäköisten perussyiden ja vastaavien huoltotoimenpiteiden kanssa:
| Oire | Todennäköinen perussyy | Huoltotoimet |
|---|---|---|
| Epäjohdonmukainen tiivistyslujuus leuan leveydellä | Leuan yhdensuuntaisuuden poikkeama | Leuan pintojen tuntomittarin kalibrointi |
| Vuoto keskittyy matalan lämpötilan alueelle | Paikallinen lämpöelementin vika | Monipisteinen termoparin lämpötilakartoitus |
| Tiivisteessä on reikiä muistuttavia vikoja | Vieraiden hiukkasten kulkeutuminen tiivistevyöhykkeelle | Tarkista tuotteen syöttöjärjestelmä ja tiivisteen leukojen puhtaus |
| Tiivisteen reunassa näkyy kuidun vetämistä tai repeytymistä | Tiivistyslämpötila tai paine liian korkea | Pienennä T-V-P-parametreja asteittain ja testaa uudelleen |
| Oire | Todennäköinen perussyy | Huoltotoimet |
|---|---|---|
| Rekisteröintivirhe toistuu ajoittain | Ohjausrullan epäkeskisyys tai laakerien kuluminen | Mittaa rullan loppuminen; vaihda, jos toleranssi ylittyy |
| Virheen suuruus korreloi linjan nopeuden kanssa | Jännityspalautteen hallinnan viive | Kalibroi suljetun silmukan jännitysjärjestelmän vaste |
| Yksi väri tasaisesti offset | Anturin tai anturin kohdistusvirhe kyseisellä asemalla | Puhdista anturi; tarkista kooderin signaalin laatu ja sijainti |
| Rekisteröinti ajautuu tuotteen muutoksen jälkeen | Reseptiparametreja ei ole ladattu kokonaan tai kalibroitu | Tarkista käyttöliittymän reseptin muistamisen tarkkuus; suorita laajennettuja testitulosteita |
Kunnossapitokuri näkyy suoraan taloudellisessa suorituskyvyssä. Vertailukelpoisista tuotantolaitoksista saadut tiedot osoittavat mitattavissa olevan vaikutuksen:
Tämän arvo pakkauslaitteet ylläpitokehys ei ole itse tarkastuksessa, vaan epäonnistumisten ehkäisyssä ennen kuin niistä syntyy romua. Tiivistevaurioilla ja kohdistusvirheillä on päällekkäiset perimmäiset syyt: jännityksen epävakaus, termiset epäjohdonmukaisuudet ja mekaaninen kuluminen. Yhtenäinen huoltostrategia koskee kaikkia kolmea samanaikaisesti.
Aloita ottamalla tämä tarkistuslista käyttöön sellaisenaan ja suorittamalla päivittäisiä ja viikoittaisia toimenpiteitä ehdottoman johdonmukaisesti 30 päivän ajan. Dokumentoi jokainen löytö. Analysoi tiedot 30 päivän kuluttua ja mukauta tarkistuslista laitteen mallin, filmimateriaalien ja tuotantoympäristön mukaan. Säädä tarkastusvälejä ja parametrien kynnysarvoja omien perus- ja huononemismalliesi perusteella.
Määritä selkeä omistajuus: nimeä yksi vuorojohtaja, joka vastaa päivittäisen huollon laadusta, yksi esimies viikoittaisia tarkastuksia varten. Luo kiertoaikataulu kuukausittaista syvähuoltoa varten kokenein teknikkosi mukaan. Pidä lyhyitä viikoittaisia tarkistuskokouksia keskustellaksesi kunnossapidon havainnoista ja esiin tulevista ongelmista.
Mikä tärkeintä, kohtele tätä ehkäisy, ei reaktio . Tavoitteena on puuttua asiaan ennen romun syntymistä, ei sen jälkeen, kun epäonnistuminen ilmenee. Kun ylläpidosta tulee normaali toimintatapa hätäpalon sammuttamisen sijaan, laitteiden luotettavuus ja tuotteiden laatu saavuttavat tasot, jotka näyttävät epätodennäköisiltä kroonisten vikojen kanssa eläneiden toimintojen kannalta.
Tiivistysleuat tulee puhdistaa jokaisen tuotantoajon jälkeen tai vähintään 4 tunnin välein, jos samaa tuotetta käytetään jatkuvasti. Puhdistusväli riippuu materiaalityypistä – liimataustaiset kalvot vaativat useammin puhdistusta kuin ei-liimautuvat kalvot. Tarkkaile leuan ulkonäköä päivittäin; Jos jäämiä on näkyvissä, lisää puhdistustiheyttä ajastetuista aikaväleistä riippumatta. Älä koskaan anna enempää kuin ohuen polymeerikalvon kerääntyä, koska tämä heikentää suoraan tiivistyksen tehokkuutta.
Tiivisteen vuotoriski kasvaa merkittävästi, kun leuan lämpötila laskee 3-4 celsiusastetta alle spesifikaation. Vähintään 8 celsiusasteen poikkeamilla vuotomääristä tulee mahdottomia. Lämpötilan vakaus on tärkeämpää kuin absoluuttinen tarkkuus – tasaisesti 5 astetta alle asetuspisteen pyörivä leuka tuottaa silti hyväksyttävät tiivisteet, jos se pysyy vakaana, kun taas leuan värähtely plus tai miinus 3 astetta asetusarvon ympärillä luo vaihtelevan tiivisteen lujuuden ja suurempia vikoja. Investoi laadunvalvontaan säilyttääksesi vakauden plus- tai miinus 2 celsiusasteessa.
Kattava kuukausihuolto vaatii yleensä 2–3 tuntia, jos kaikki laitteet on sammutettu kunnolla ja työkalut ovat käytettävissä. Tämä aika sisältää lämpöjärjestelmän kalibroinnin, rekisteröintijärjestelmän tarkastuksen, terän tarkastuksen ja dokumentoinnin. Menettelyjen jakaminen kahdelle istunnolle (yksi lämpö-, toinen rekisteröintijärjestelmille) voi vähentää tuotannon ajoituksen häiriöitä. Älä koskaan yritä tehdä kuukausihuoltoa, kun laite on käynnissä tai lämmin kosketettaessa.
Lopeta tuotanto välittömästi ja suorita rekisteröintivirheen diagnostiikkapolku (katso diagnostiikkataulukkoa). Useimmiten ongelma johtuu anturin kontaminaatiosta tai kalvon jännityksen poikkeamasta. Aloita puhdistamalla optiset anturit ja tarkistamalla kalvon kireys. Jos virhe jatkuu, tarkista kooderin signaalin laatu ja kompensaattorin vaste. Älä jatka tuotantoa ennen kuin virhe on jatkuvasti alle 0,5 mm 10 pussin testinäytteessä. Tuotannon suorittaminen näkyvällä rekisteröintivirheellä vain moninkertaistaa romun ja viivästyttää perussyyn korjaamista.
Ei. Eri materiaalit heikentävät laitteita eri nopeudella. Esimerkiksi liimataustaiset kalvot vaativat useammin leukojen puhdistusta kuin ei-liimautuvat kalvot, koska liimajäämät kerääntyvät nopeasti. Paksummat kalvot rasittavat kiristysjärjestelmiä eri tavalla kuin ohuet kalvot. Katso filmitoimittajan teknisistä asiakirjoista kaikki laitekohtaiset ohjeet ja seuraa omia suorituskykytietojasi intervallien optimoimiseksi. Tässä annettu huoltoaikataulu edustaa alan standardinmukaisia lähtökohtia; laitteesi ja materiaalisi saattavat vaatia säätöjä paikallisen kokemuksen perusteella.
Käsittele laitetta tuntemattomana lähtötilanteena. Suorita täydellinen päivittäinen huoltosykli ja dokumentoi jokainen löydös. Valokuvaa ja mittaa kaikki keskeiset komponentit: leukojen yhdensuuntaisuus, terän paksuus, lämpöprofiili, enkooderin signaalit. Tämä määrittää lähtökohtasi. Toteuta sitten viikoittaiset ja kuukausittaiset menettelyt tiukasti. 30-60 päivän kuluessa tunnistat, mitkä komponentit ovat terveellisiä ja mitkä vaativat välitöntä huomiota. Korjaa kriittisimmät viat (lämpö epäjohdonmukaisuus, anturin kontaminaatio, terän kuluminen) ennen kuin aloitat täyden ennaltaehkäisevän huollon. Perusasiakirjastasi tulee viite parannusten mittaamiseen.
Ota yhteyttä
Suositellut tuotteet
Yhdistämällä kädet Huitongin kanssa
Räätälöi joustava pakkauslaitteistoratkaisusi
Tiedustele nyt
ota meihin yhteyttä

Puh: +86-0510-86328508
+86-0510-86324508
Matkapuhelin: +86-13914908980
Sähköposti: [email protected]
Osoite: No. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsun maakunta, Kiina