Välipalan tuottaja, jota kutsumme tässä esimerkissä tehtaanjohtajaksi, osti painokoneen yhdeltä toimittajalta ja laminaattorin toiselta, kukin valittiin hyvällä hinnalla ja vahvalla spesifikaatiolomakkeella. Ensimmäisen kuukauden aikana linja menetti suuren osan tuotannostaan. Painettu kalvo saapui pienellä kohdistuspoikkeamalla, laminaattorin rainan leveys ei vastannut puristusta ja kunkin koneen kireysasetukset vetivät kalvoa vastakkaisiin suuntiin. Jokainen painovaiheesta lähtenyt rulla vaati manuaalista korjausta ennen kuin se voitiin liimata, ja suuri osa siitä päätyi romuksi.
Oppitunti on yleinen pakkausteollisuudessa. Pussi on prosessiketjun tulos, ja jokainen kone asettaa rajat sitä seuraaville koneille. Kuka tahansa arvioi joustavat pakkauskoneet pitäisi tarkastella koko laitesarjaa, ei vain yksittäisen yksikön hintaa.
Joustava pakkauslinja on vain niin tarkka kuin sen heikoin jännitysalue, sen heikoin tulostuksen kohdistus ja huonoin tiiviste.
Joustopakkauskoneistolla tarkoitetaan koneryhmää, joka muuntaa ohuet, taipuvat substraatit valmiiksi pussiksi, pussiksi ja pussiksi. Yleisimmät pohjakalvot ovat BOPP, PET, polyeteeni, nailon ja alumiinifolio, jotka usein yhdistetään monikerroksisiin rakenteisiin tasapainottaakseen lujuutta, suojasuojaa, kuumasaumaavuutta ja ulkonäköä. Nämä pussit palvelevat lemmikkieläinten ruokaa, kahvia, välipaloja, maitotuotteita, lääkkeitä, henkilökohtaisen hygienian hoitoa ja taloustavaroita.
Ostajat jakavat laitteet yleensä kahteen luokkaan. Yksittäiset koneet suorittavat yhden toiminnon, kuten tulostamisen tai leikkaamisen. Täydellinen tuotantolinja yhdistää useita koneita yhteisen verkkopolun, jaetun ohjauslogiikan ja yhteensopivien jännitysalueiden kautta. Yksittäiset koneet sopivat tehtaille, joilla on jo yhteensopivat laitteet tai jotka haluavat päivittää yhden pullonkaulan. Täysi tuotevalikoima sopii uusille tehtaille ja tehtaille, jotka haluavat ennustettavaa tuotantoa raakakalvosta valmiiseen pussiin.
| Kone | Päätyö | Tyypillisiä elokuvia | Avaimen laadun tarkastus |
|---|---|---|---|
| Syväpainokone | Käyttää grafiikkaa useissa väreissä | BOPP, PET, nylon | Rekisteröinnin tarkkuus |
| Laminointi kone | Liimaa kaksi tai useampia kalvokerroksia | PET, PE, alumiinifolio | Sidoksen vahvuus |
| Päällystyskone | Lisää este- tai toiminnallisia kerroksia | PET, BOPP, paperi | Pinnoitteen painon tasaisuus |
| Leikkauskone | Leikkaa leveät rullat kapeiksi rulliksi | Kaikki painetut ja laminoidut kalvot | Reunojen suoruus |
| Tulostuksen tarkastuskone | Tunnistaa tulostus- ja pintavirheet | Painetut elokuvat | Vian havaitsemisprosentti |
| Laukun valmistuskone | Muodostaa pusseja ja sulkee reunat | Laminoidut rakenteet | Tiivisteen lujuus ja sauman eheys |
Täydellinen rivi seuraa loogista järjestystä. Jokainen vaihe valmistelee kalvoa seuraavaa varten, joten virhe jossain vaiheessa yleensä kasvaa verkon liikkuessa eteenpäin. Alla oleva kaavio näyttää tyypillisen virtauksen.
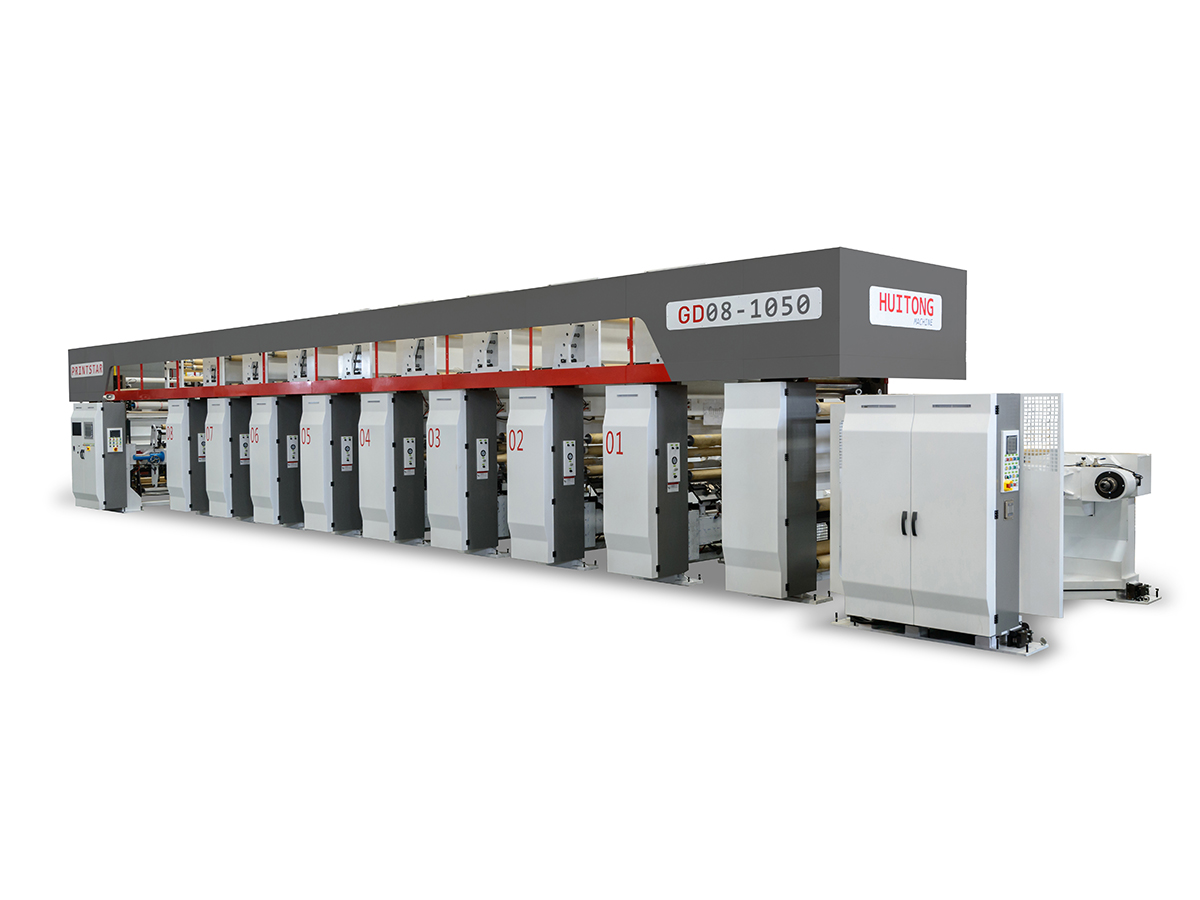
Syväpainatus siirtää mustetta kaiverretuista sylintereistä kalvon pinnalle. Se sopii pitkiin ajoihin ja hienoihin yksityiskohtiin, ja se voi saavuttaa noin 150-300 metrin linjanopeuden hyvin huolletuilla koneilla. Tärkeimmät muuttujat ovat sylinterin kunto, musteen viskositeetti, kuivauslämpötila ja värien välinen rekisteröinti. Kasvit vertaamassa a syväpainokone kannattaa kysyä, kuinka puristin käsittelee kalvon venymistä ja kuinka nopeasti se muuttaa väriä lyhyiden ajojen aikana. Jos haluat tarkempia tietoja puristintyypeistä, katso oppaamme oikean syväpainopuristimen valitsemisesta laitoksellesi.
Laminointi liimaa painetut kalvot muihin kerroksiin, yleensä PET-, polyeteeni- tai alumiinifolioon, luomaan pussin tarvitseman suojan ja lujuuden. Liuotinpohjainen kuivalaminointi on edelleen yleistä, kun taas liuotinvapaat järjestelmät valtaavat jalansijaa, koska ne alentavat liuotinjäämiä ja vähentävät kuivauksen energiankulutusta. Luotettava laminointikone Liiman painon tulee pitää tiukasti rajoissa ja tasainen nippipaine koko rainan leveydellä.
Pinnoite lisää toiminnallisen kerroksen, joka estää hapen, kosteuden tai aromihäviön. Tuotteet, kuten kuivaruoat, lääkkeet ja tietyt maitotuotteet, tarvitsevat usein tätä lisäsuojaa. Pinnoitteen paino, kuivumisprofiili ja pintakäsittely määräävät kaikki sulkukyvyn, joten päällystysasema tulee sovittaa sitä seuraavaan laminaattirakenteeseen.
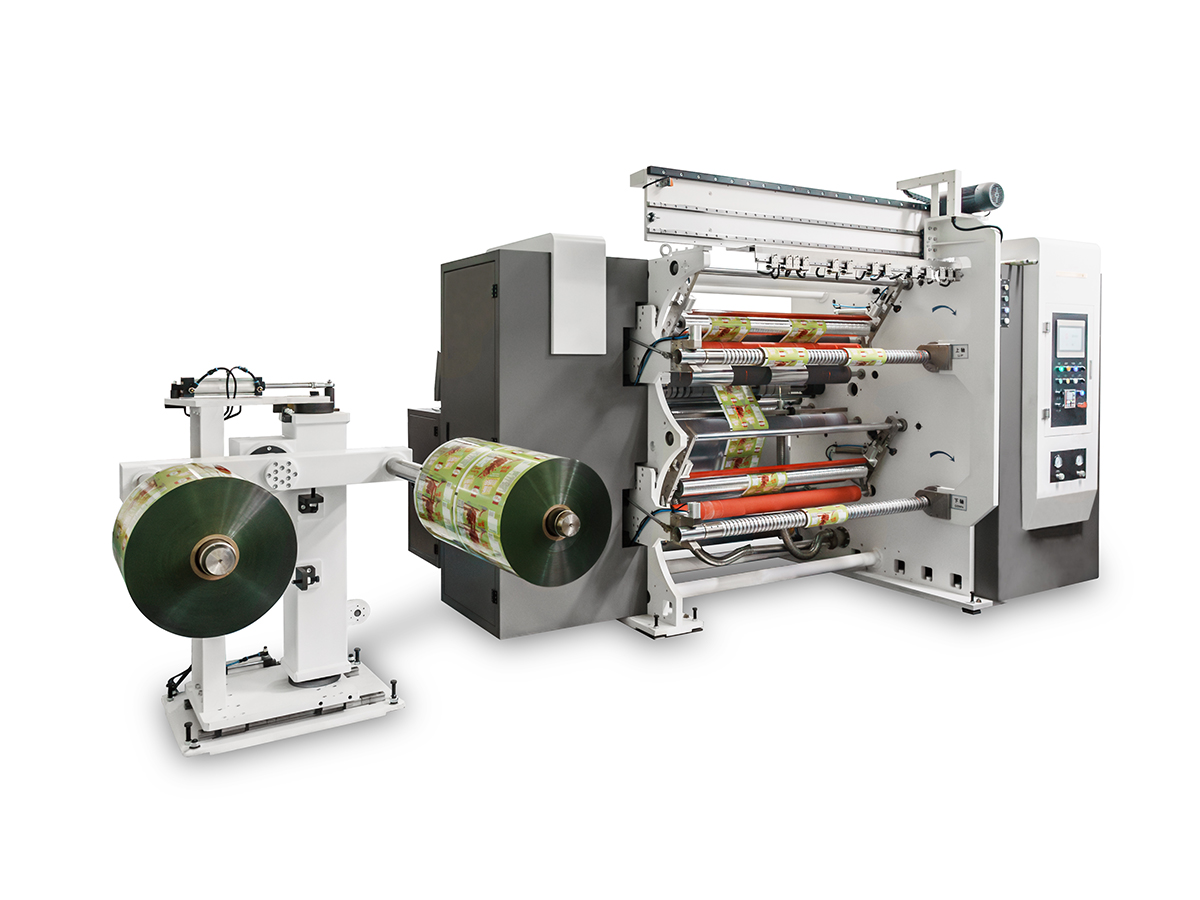
Leveät tuotantorullat leikataan kapeammiksi keloiksi, jotka sopivat pussien valmistuslaitteisiin. Leikkauksen laatu riippuu terän kunnosta, rainan kireydestä ja käämityksen kohdistamisesta. Löysät reunat, teleskooppirullat ja epätasainen jännitys aiheuttavat ryppyjä ja tiivistysvirheitä myöhemmin, joten leikkaus on laadunvalvontapiste, ei vain leikkaus.
Tarkastuskamerat skannaavat filmiä kohdistusvirheiden, värisiirtymien, täplien, naarmujen ja reikien varalta. Varhainen havaitseminen estää viallisen materiaalin pääsyn pussien valmistusvaiheeseen, jossa vika voi hukata valmiin rullan. Monet tehtaat asettavat tarkastuskynnykset asiakkaan toleranssin perusteella ja käyttävät tallennettuja tietoja jäljittääkseen viat tiettyihin puristus- tai laminointiasetuksiin.
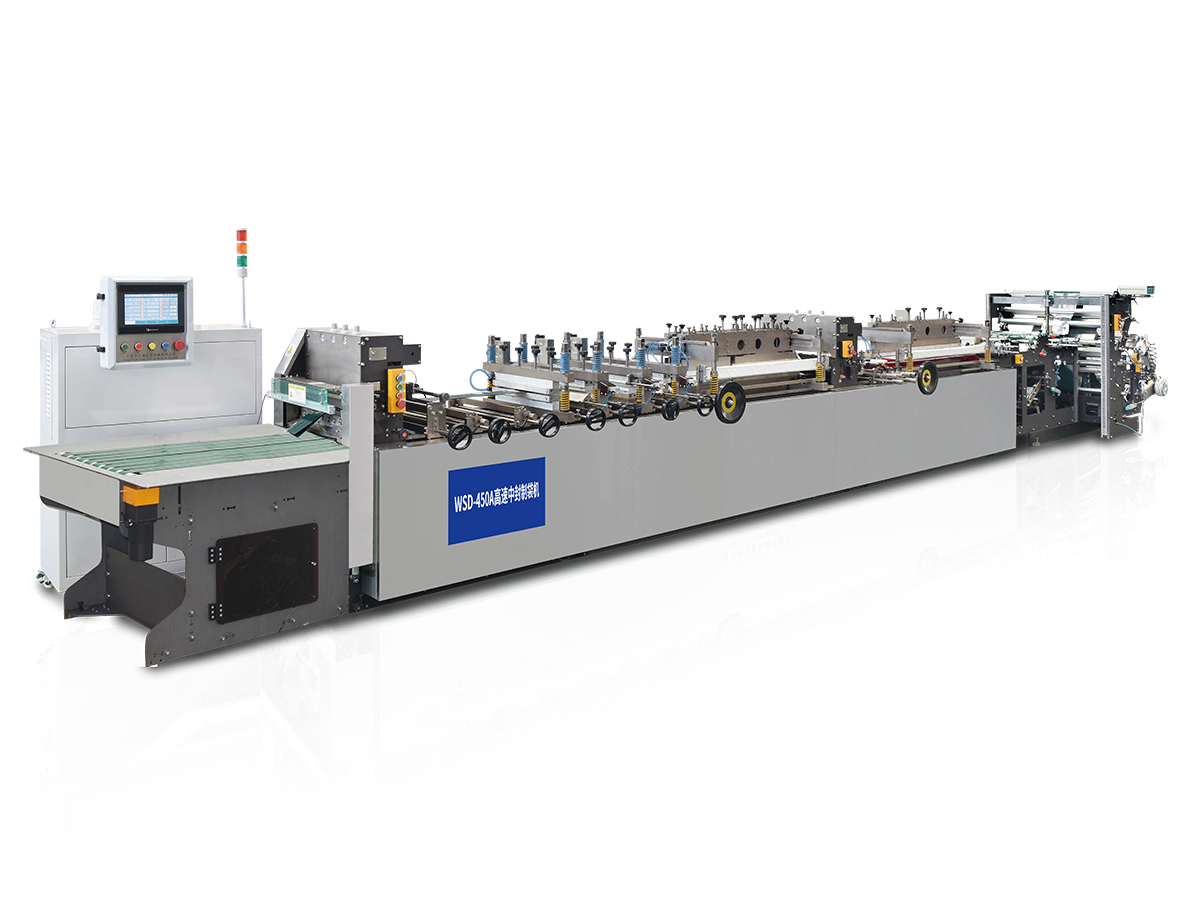
Pussien valmistuskone muuntaa valmiin rullan pystypussiksi, kolmisivuisiksi tiivistepussiksi, keskisinetöidyiksi pussiksi tai kulhoiksi. Kuumasaumauslämpötilan, viipymäajan ja paineen on vastattava kalvon tiivistekerrosta. Sauman lujuus ja saumaus on viimeinen tarkistus ennen pussin täyttämistä.
Vaiheet liittyvät läheisesti toisiinsa. Painovirhe voi näyttää pieneltä puristimessa, mutta se näkyy rekisteröintivirheenä pussivaiheessa. Tästä syystä monet ostajat pyytävät yhdeltä suunnitteluryhmältä täydellistä linjaa, jossa on yhteiset tiedot radan leveydestä, jännitysalueista ja ohjausjärjestelmistä.
Koneiden valinta alkaa tuotteesta ja markkinoista, ei luettelosta. Viisi tekijää muokkaa useimpia päätöksiä, ja ne tulisi määritellä ennen laitteiden vertailua.
Nopeus on hyödyllinen vain silloin, kun linja voi pitää laadun tällä nopeudella. Hitaampi siima, jossa on vakaa jännitys, tuottaa usein enemmän myyntikelpoisia pusseja vuoroa kohden kuin nopeampi siima, joka kulkee usein seisokin.
Myös myynnin jälkeinen tuki ansaitsee huomiota erityisesti laitteita maahantuoville tehtaille. Ostajien tulee tarkistaa varaosien saatavuus, etävianetsintä, käyttäjäkoulutus ja toimittajan vastausaika teknisten ongelmien varalta. Vakaa varaosaluettelo ja dokumentoitu huoltoaikataulu voivat säästää viikkoja seisokkeilta linjan käyttöiän aikana.
Useimmat joustavan pakkauslinjan ongelmat voidaan jäljittää pieneen joukkoon syitä. Oireiden ja lähteiden välisten yhteyksien ymmärtäminen auttaa johtajia välttämään toistuvia menetyksiä.
Kohdistusvirhe ilmenee, kun tulostetut kuvat ajautuvat aiottuun paikkaansa nähden. Tavallisia syitä ovat epätasainen kalvon venyminen, epävakaa jännitys tulostusyksiköiden välillä ja epäjohdonmukainen sylinterin asennus. Kireyden hallinnan parantaminen ja sylinterien kohdistuksen tarkistaminen jokaisen käynnistyksen yhteydessä ratkaisee yleensä ongelman.
Kuplat ja heikot sidokset johtuvat yleensä kontaminaatiosta, väärästä liiman painosta tai riittämättömästä kovettumisesta. Kalvolla oleva pöly, epätasainen nippipaine ja riittämätön kuivumisaika ovat usein vaikuttavia tekijöitä. Liiman sekoitussuhteiden ja telan puhtauden säännölliset tarkastukset vähentävät näitä vikoja merkittävästi.
Vuotavat saumat johtuvat usein liian alhaisista tiivistyslämpötiloista, liian lyhyistä viipymäajoista tai likaantuneista tiivisteleuoista. Tuotejäämien tai kalvon liukastumisaineiden aiheuttama kontaminaatio voi myös estää vahvan tiivistyksen. Tiivisteen lujuustestien suorittaminen jokaisen työvuoron alussa auttaa havaitsemaan ongelmat ajoissa.
Rypyt leviävät koko linjalle, kun jännitysalueet eivät ole tasapainossa. Yksi huonosti säädetty kelausrulla tai kulunut rulla voi häiritä rainaa useita metrejä myötävirtaan. Tasaiset jännitysasetukset, jotka on dokumentoitu kullekin materiaalityypille, estävät tämän vikojen sarjan.
Erilaiset loppumarkkinat asettavat linjalle erilaisia vaatimuksia. Sama kuusivaiheinen järjestys pätee, mutta sulkutehokkuuden, tulostuslaadun ja tiivistyksen painotus muuttuu tuotteen mukana.
Kussakin tapauksessa viivasuunnittelu heijastaa kalvon rakennetta ja lopullista pussia. Useita tuoteperheitä tuottavat tehtaat valitsevat usein modulaarisia laitteita, jotka voivat vaihtaa rakenteiden välillä rajoitetulla seisokkiajalla.
Budjettisuunnittelun tulisi kattaa enemmän kuin ostohinta. Asennus, koulutus, apuohjelmat, varaosat ja käyttöönoton aikana menevän kalvon kustannukset vaikuttavat kaikki todellisiin omistuskustannuksiin. Linja, joka maksaa etukäteen vähemmän, voi maksaa enemmän viiden vuoden aikana, jos se tuottaa enemmän romua tai tarvitsee usein korjauksia.
| Kustannustekijä | Mitä arvioida | Vaikutus budjettiin |
|---|---|---|
| Kone specification | Nopeus, leveys ja automaatiotaso | Korkea |
| Asennus ja käyttöönotto | Perustukset, apuohjelmat ja testiajot | Keskikokoinen |
| Kulutustarvikkeet | Muste, liima, liuotin ja kalvot | Korkea |
| Huolto ja varaosat | Palvelusopimukset ja osa toimitusajat | Keskikokoinen |
| Kuljettajan koulutus | Asennus-, vaihto- ja vianetsintätaidot | Matalasta keskikokoiseen |
Käytännön suunnittelutapa on määritellä ensin kohdetuotevalikoima ja sitten rakentaa linja vaativimman tuotteen ympärille. Näin vältytään maksamasta kapasiteetista, jota laitos ei koskaan käytä, samalla kun varmistetaan, että vaikein rakenne voi silti toimia luotettavasti.
Joustopakkausten tuotantolinja on koneiden sarja, joka muuntaa muovi- tai foliokalvot valmiiksi pussiksi. Se sisältää tyypillisesti painatus-, laminointi-, päällystys-, leikkaus-, tarkastus- ja pussien valmistuslaitteet, jotka on yhdistetty yhteisellä rata- ja ohjausjärjestelmällä.
Suurin osa pussien tuotannosta alkaa syväpainokoneella, jota seuraa laminointikone ja tarvittaessa päällystyskone. Laminoitu kalvo leikataan sitten rulliksi, tarkastetaan vikojen varalta ja muunnetaan pusseihin pussinvalmistuskoneella.
Kuivalinointikoneessa käytetään liuotinpohjaisia liimoja, jotka on haihdutettava kuivaustunnelissa. Liuotinvapaassa laminaatissa käytetään liimoja ilman liuotinta, mikä vähentää liuotinjäämiä valmiissa kalvossa ja alentaa kuivumiseen tarvittavaa energiaa.
Kustannukset vaihtelevat suuresti koneen leveyden, nopeuden, automaation ja mukana olevien vaiheiden lukumäärän mukaan. Ostajien tulisi vertailla kokonaiskustannuksia, mukaan lukien asennus, koulutus, kulutustarvikkeet ja varaosat, sen sijaan, että luottaisivat vain laitteiden hintaan.
Kyllä. Koneita voidaan säätää tietyille kalvorakenteille, rainan leveyksille, jännitysalueille ja tiivistysprofiileille. Valmistajat yleensä pyytävät näytekalvoja ja kohdepussien määrityksiä suunnitteluvaiheessa vahvistaakseen kokoonpanon ennen tuotantoa.
Ostajien tulisi etsiä asennustukea, käyttäjäkoulutusta, etävianmääritystä, selkeää varaosaluetteloa ja määriteltyjä vasteaikoja. Myös ostajankielinen dokumentaatio ja huoltoaikataulu ovat tärkeitä pitkän aikavälin luotettavuuden kannalta.
Joustava pakkauslinja on yhdistetty järjestelmä. Painatus, laminointi, päällystys, leikkaus, tarkastus ja pussi tekevät jokaisesta muotoilevan seuraavan vaiheen laadun, joten parhaat tulokset saadaan suunnittelemalla koko prosessi yhdessä. Aloita filmirakenteesta, tulostustavoitteista ja pussiformaateista ja valitse sitten koneet, jotka jakavat yhteensopivat tekniset tiedot ja tuen.
Tehtaat, jotka suunnittelevat uutta laitosta tai kunnostavat olemassa olevaa, voivat tarkastella koko valikoimaa joustavat pakkauskoneet vaihtoehtoja ja vertailla kokoonpanoja, jotka vastaavat heidän tuotevalikoimaansa. Olipa kyseessä yksittäinen päivitys tai täydellinen joustopakkausten tuotantolinja, selkeä erittely on paras lähtökohta tarkalle ehdotukselle.
Ota yhteyttä
Suositellut tuotteet
Yhdistämällä kädet Huitongin kanssa
Räätälöi joustava pakkauslaitteistoratkaisusi
Tiedustele nyt
ota meihin yhteyttä

Puh: +86-0510-86328508
+86-0510-86324508
Matkapuhelin: +86-13914908980
Sähköposti: [email protected]
Osoite: No. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsun maakunta, Kiina