Useimmat pettymykset tuottavat joustopakkausprojektit eivät epäonnistu, koska laitteet ovat huonoja. Ne epäonnistuvat, koska koneet valittiin ennen kuin kukaan määritteli kalvot, pussiformaatit ja laatutavoitteet, joita tehdas käyttää päivittäin. Esitteen näyttävältä näyttävä linja voi silti tuottaa raskasta romua, kun se kohtaa ohuen metalloidun kalvon tai biohajoavan alustan, joka käyttäytyy eri tavalla jännityksen alaisena.
Hankintatiimit vertailevat usein koneita otsikon nopeuden ja ostohinnan perusteella. Kokeneet laitoksen johtajat tarkastelevat erilaisia lukuja: kuinka paljon käyttökelpoista kalvoa lähtee linjalta vuorossa, kuinka kauan värinvaihto kestää ja kuinka monta käyttäjää tarvitaan pitämään prosessi vakaana. Alla olevat vaihteluvälit näkyvät yleensä, kun ostajat tarkastelevat useiden toimittajien ehdotuksia.
millimetriä, tyypillinen rainan leveysalue
metriä minuutissa, tyypillinen ajonopeus
tuntia, tyypillinen värinvaihtoaika
Suurille nopeuksille suunniteltu siima on arvokas vain, jos se kestää kohdistuksen, jännityksen ja pinnoitteen painon tällä nopeudella todellisuudessa ajamassasi kalvossa.
Ennen kuin luet tämän oppaan loppuosan, se auttaa määrittämään, mitä olet ostamassa. A joustava pakkauskone ei ole yksi laite vaan joukko prosessointiyksiköitä, jotka valmistelevat, koristelevat, liimaavat ja muuntavat ohuet joustavat rainat valmiiksi pussiksi tai rulliksi. Näiden yksiköiden yhdistämisen ymmärtäminen on ensimmäinen askel kohti järkevää ostopäätöstä.
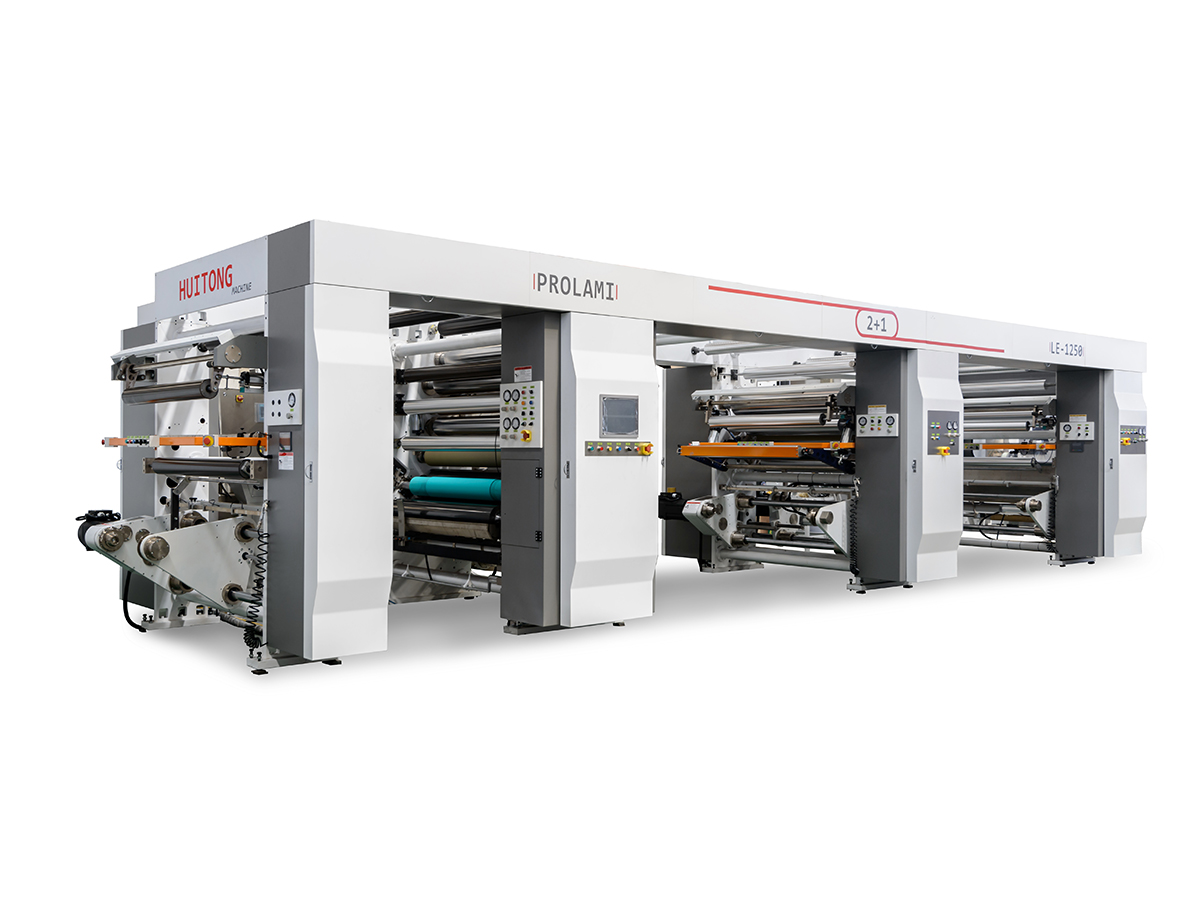
Täydellinen rivi siirtää filmiverkkoa asemasarjan läpi. Jokainen asema muuttaa yhtä materiaalin ominaisuutta, ja jokainen asemien välinen luovutus on paikka, jossa jätettä voi syntyä. Alla oleva kaavio näyttää yhteisen integroidun asettelun painetuille ja laminoiduille pusseille.
Jännitteenhallinta kulkee jokaisen aseman läpi. Avautuvat ja kelaavat osat pitävät rainan hallitun vedon alaisena, kun taas tanssirullat ja punnituskennot pitävät jännityksen kapeassa nauhassa. Monet myöhemmin ilmenevät laatuongelmat, kuten rypyt, kohdistusvirhe ja reunan käpristyminen, alkavat jännityksen siirtymisestä prosessin alussa.
Linjat voidaan rakentaa itsenäisinä yksiköinä tai integroituina järjestelminä. Itsenäiset yksiköt antavat tehtaalle joustavuutta ostaa vaiheittain, mutta jokainen siirto koneiden välillä lisää käsittelyaikaa, kuljettajan osallistumista ja mahdollisuutta kalvovaurioihin. Integroidut linjat maksavat enemmän etukäteen ja vaativat huolellisempaa lattiasuunnittelua, mutta ne tarjoavat yleensä tasaisemman tuloksen, kun ne on viritetty oikein.
Kunkin pääaseman tyypillinen rooli voidaan tiivistää seuraavasti.
Jokainen konetyyppi ratkaisee erilaisen tuotantoongelman. Alla olevissa alaosissa selostetaan pääluokat ja tarkistukset, joilla on eniten merkitystä verrattaessa toimittajien tarjouksia.
A syväpainokone siirtää mustetta sylinterin kaiverretuista soluista kalvon pinnalle. Kunkin kennon syvyys ja tilavuus säätelevät, kuinka paljon mustetta kerrostetaan, mikä mahdollistaa hienon sävyvaihtelun ja tiheät yhtenäiset värit. Tämä menetelmä säilyy vakiovalintana pitkille pakkaussarjoille, joissa on valokuvakuvia, koska sylintereitä voidaan käyttää uudelleen useissa töissä samalla toistopituudella.
Tärkeimmät edut ovat vakaa värien toisto suurilla määrillä, hyvä suorituskyky useilla eri alustoilla ja suuri linjanopeus, kun sylinterit on kaiverrettu ja mustejärjestelmä on tasapainotettu. Kompromissi on sylinterin valmistelukustannukset, mikä tekee erittäin lyhyistä ajoista vähemmän taloudellista, ellei mallia käytetä uudelleen ajan myötä.
A pinnoituskone levittää ohuen toiminnallisen kerroksen kalvon pinnalle. Tyypillisiä pinnoitteita ovat kuumasaumauskerrokset, naarmuuntumista estävät kerrokset, antistaattiset kerrokset ja sulkupinnoitteet, jotka parantavat hapen tai kosteuden kestävyyttä. Päällystyspäät, kuten syväpaino-, käänteistela- ja urasuutinjärjestelmät, tarjoavat kukin erilaista tarkkuutta ja sopivat eri viskositeettialueille.
Pinnoitteen paino on muuttuja, joka ansaitsee eniten huomiota. Liian vähän pinnoitetta heikentää sulku- tai tiivistyslujuus, kun taas liian suuri määrä lisää materiaalikustannuksia, hidastaa kuivumista ja voi aiheuttaa tukkeutumista telojen varastoinnin aikana. Kysy toimittajilta, kuinka heidän järjestelmänsä mittaa ja hallitsee pinnoitteen painoa tuotannon aikana, ei vain käynnistyskokeilujen aikana.
Laminointikone liimaa kaksi tai useampia kalvoja yhteen liimakerroksella. Perinteisessä kuivalaminoinnissa käytetään liuotinpohjaisia liimoja, jotka haihtuvat kuivaustunnelissa ennen laminaatin kelausta. Liuotteettomassa laminoinnissa käytetään kaksikomponenttista liimaa, jossa ei ole liuotinta, mikä vähentää päästöjä ja eliminoi liuotinjäämät, jotka voivat aiheuttaa hajuongelmia herkissä elintarvikepakkauksissa.
Elintarvikkeiden ja pikkulasten ravintopakkauksissa käytetään yhä enemmän liuotteettomia järjestelmiä, koska ne vähentävät liuotinjäämien riskiä ja vähentävät kuivaukseen tarvittavaa energiaa. Kuivajärjestelmät toimivat edelleen hyvin monille muille kuin elintarviketuotteille ja hyötyvät kypsästä liiman toimitusketjusta. Parempi valinta riippuu tuotteesta, markkinoiden sääntelyvaatimuksista ja tehtaallasi käytettävissä olevista liimavaihtoehdoista.
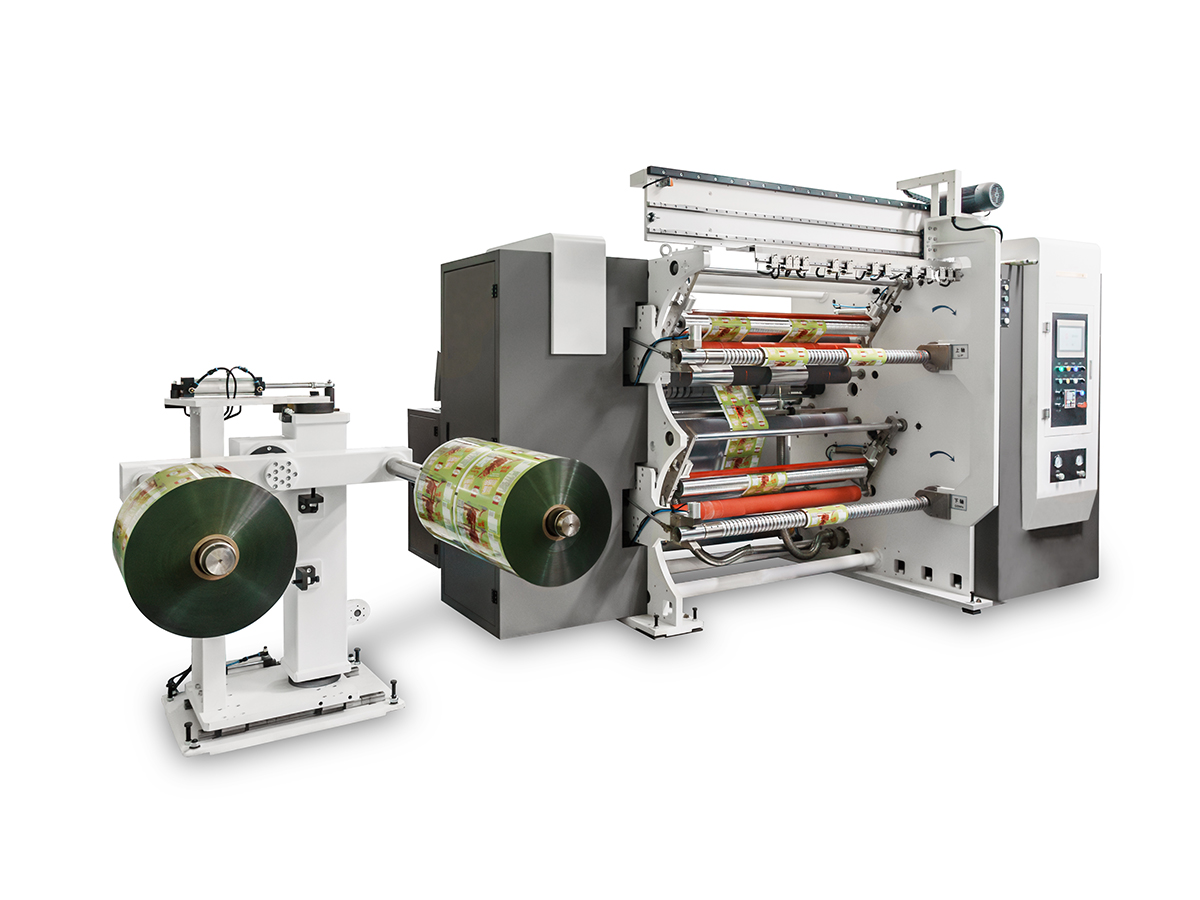
Kun painatus ja laminointi on suoritettu, päätela leikataan pussin muodostamisen edellyttämiin leveyksiin. Leikkauslaatu vaikuttaa reunan suoruuteen, ja reunavirheet voivat levitä pussin tiivisteisiin myöhemmin. Uudelleenkelaus muodostaa sitten vakaat rullat, joilla on tasainen jännitys, mikä on erittäin tärkeää suurella nopeudella toimiville pussikoneille.
Pussien valmistuskoneet muodostavat kolmisivuisia tiivistepusseja, pystypusseja, vetoketjullisia pusseja ja pusseja. Kasvit, jotka myyvät vain rullakalvoa, voivat ohittaa tämän vaiheen kokonaan. Valmiita pusseja tuottavien laitosten tulee sovittaa pussikoneen tiivistys- ja leikkauskapasiteetti leikkaustulokseen, jotta kummastakaan yksiköstä ei muodostu pullonkaulaa.
| Kone | Päätoiminto | Mitä tarkistetaan |
|---|---|---|
| Syväpainatus | Käyttää koristeellista ja informatiivista grafiikkaa | Väriasemat, sylinterikoot, kuivauskapasiteetti |
| Takkiing | Lisää toiminnallisia pintakerroksia | Takkiing weight control, head type, viscosity range |
| Laminointi | Liimaa kalvoja suojaamaan ja vahvistamaan | Liimajärjestelmä, nippipaineen säätö, kovettumisaika |
| Rakoting and rewinding | Tuottaa valmiita rullaleveyksiä | Reunan laatu, jännityksen hallinta, jatkosten käsittely |
| Pussi making | Muodostaa ja sulkee valmiit pussit | Tiivistetyyppi, leikkaustarkkuus, nopeus pussin koon mukaan |
Valinta helpottuu, kun kriteerit asetetaan paremmuusjärjestykseen niiden vaikutuksen mukaan todelliseen tuotantoon. Alla oleva lista siirtyy ratkaisevimmista tekijöistä tukeviin tekijöihin, ja se toimii hyvin pisteytyskehyksenä, kun mukana on useita toimittajia.
Käytännön pisteytysmenetelmä on antaa kullekin kriteerille painoarvo, joka kuvastaa prioriteettejasi, ja arvioi sitten jokainen toimittaja yhdestä viiteen omien näytetestitulostesi perusteella. Toimittajien, jotka eivät käytä elokuvaasi laitteissaan ennen ostoa, tulisi saada alhaisempi luottamusluokitus, koska myöhäisten yllätysten riski laskee laitoksellesi.
Kalvo määrittää usein enemmän prosessiasetuksia kuin useimmat ostajat odottavat. Koneen suorituskyky tulee varmistaa tarkan alustan osalta, mukaan lukien paksuus, pintakäsittely ja kaikki painetut tai päällystetyt kerrokset, jotka on jo levitetty ennen kuin kone näkee rainan.
| Filmin tyyppi | Haasteen käsittely | Varusteiden huomioiminen |
|---|---|---|
| BOPP | Hyvä mittapysyvyys, mutta musteen tarttuvuus riippuu pintakäsittelystä | Korona- tai liekkikäsittely ja musteen tarttuvuustesti |
| PET | Korkea jäykkyys ja vahva lämmönkestävyys | Korkeampi kuivauslämpötila-alue ja kiinteä kireyden hallinta |
| CPP | Matala sulamispiste ja taipumus rypistyä lämmön vaikutuksesta | Hellävarainen kuivausprofiili ja hyvin suunnitellut jäähdytysrullat |
| PE | Pehmeä ja joustava, herkkä jännityksen muutoksille | Matalajännitysalueet ja huolellisesti säädettävä nippipaine |
| Alumiinifoliolaminaatti | Neulanreiät ja hauraat reunat halkaisun aikana | Tarkat leikkuuterät ja hallittu nippipaine |
| PLA ja kompostoitava kalvo | Lämpöherkkyys ja mittamuutos | Alemmat kuivauslämpötilat ja säädetty pinnoitekemia |
| Paperi-muovi-komposiitti | Kosteudenotto ja epätasainen jarrusatula | Vahvempi jännityksen hallinta ja pidemmät kuivausvyöhykkeet |
Biohajoavat ja kompostoituvat kalvot ansaitsevat erityistä huomiota. Niissä on usein alhaisempi lämmönsietokyky ja erilainen pintaenergia, joten musteen ja liiman suorituskyky voi muuttua, vaikka tulostusasetukset näyttävät paperilla oikeilta. Pyydä koeajoja tietylle kalvolaadulle ja kirjaa tulokset ennen koneen kokoonpanoon sitoutumista.
Jokainen loppumarkkina asettaa linjalle erilaisia vaatimuksia. Sama konetyyppi voidaan konfiguroida hyvin eri tavalla riippuen siitä, mitä pussin tulee suojata ja miten sitä myydään.
Välipalapakkaus vaatii vahvoja sulkuominaisuuksia ja suurta painotiheyttä. Tyypillisissä kokoonpanoissa käytetään moniväristä syväpainoasemaa, jota seuraa liuotteeton laminointi, jotta liuotinjäännös pysyy alhaisena. Tiivisteen eheys on toinen prioriteetti, koska tuotteen tuoreus riippuu hapen ja kosteuden pitämisestä poissa koko varastointiajan.
Näytepakkaukset ja kertakäyttöiset pussit vaativat hienoa grafiikkaa ja säännöllisiä suunnittelumuutoksia. Lyhyemmät sarjat tekevät sylinterikustannuksista vaikeammin perusteltavissa, joten monet tehtaat yhdistävät joustavat tulostusmenetelmät useisiin uudelleenkäytettäviin malleihin. Laminointirakenteet ovat yleensä kevyempiä, ja linjan tulisi vaihdella nopeasti pakkauskokojen välillä.
Kuorittavat pussit ja lääketieteelliset pakkaukset edellyttävät tiukkaa laadunvalvontaa ja jäljitettäviä eräkirjauksia. Laitteen tulee tukea dokumentoituja prosessiasetuksia, ja laminointirakenne on validoitava tiivisteen lujuuden ja kuoriutumiskäyttäytymisen suhteen. Puhdastilayhteensopivuus ja pölynhallinta leikkausaseman ympärillä ovat usein osa spesifikaatiota.
Lannoite-, siemen- ja maatalouskemikaalipussit kohtaavat kovaa käsittelyä ja altistumista ulkona. Raskaammat laminaatit ja vankka tiivistys merkitsevät enemmän kuin hieno grafiikka, joten tämän alan tehtaat asettavat etusijalle mekaanisen lujuuden, luotettavat leikkaus- ja tiivistyslaitteet, jotka kestävät karkeita materiaaleja.
Kompostoivien ja kierrätettävien rakenteiden kysyntä kasvaa tasaisesti. Monomateriaaliset mallit yksinkertaistavat kierrätystä, mutta saattavat vaatia erilaisia liimoja tai kuumasaumauskerroksia. Konekokoonpanon tulisi noudattaa valittua rakennetta sen sijaan, että rakenne pakotettaisiin sopimaan aiemmin ostettuun koneeseen.
Tehdasasettelu on yksi projektisuunnittelun aliarvioituimmista osista. Yksi integroitu linja tarvitsee tilaa koneille itselleen, auki- ja takaisinkelausvälin, musteen ja liiman varastoinnin, pakojärjestelmän tarvittaessa ja turvallisen kuljettajan liikkumisen jokaisen aseman ympärillä.
| Kokoonpano | Tyypillinen lattiapinta-ala | Tyypillinen läpimenoaika | Tyypillinen miehistö per vuoro |
|---|---|---|---|
| Kompakti puoliautomaattinen linja | 60-120 neliömetriä | 3-5 kuukautta | 3-4 henkilöä |
| Keskikokoinen integroitu linja | 150-300 neliömetriä | 5-8 kuukautta | 5-7 henkilöä |
| Suuri jatkuva linja | 350-600 neliömetriä | 8-12 kuukautta | 8-12 henkilöä |
Toimitusaika kattaa teknisen vahvistuksen, valmistuksen, tehdashyväksyntätestauksen, toimituksen ja asennuksen. Näytteiden testaamista viivästävät laitokset menettävät usein viikkoja käyttöönoton aikana, kun kalvoon liittyviä ongelmia ilmenee. Budjetoi ajoissa apuohjelmat, paineilma, jäähdytetty vesi, jos sitä käytetään, ja tehonpäivitykset, koska nämä asiat puuttuvat yleensä ensimmäisistä arvioista.
Jatkuva huolto suojaa tulostuslaatua ja pitää romun vähäisenä. Alla olevat rutiinit toimivat lähtökohtana useimmille linjoille, ja niitä tulisi tarkentaa kolmen ensimmäisen käyttökuukauden jälkeen, kun todellisia kulumiskuvioita tulee näkyviin.
Kun linja on käyttämättömänä useita päiviä, tyhjennä ja puhdista muste- ja liimankiertojärjestelmät kuivumisen ja tukkeutumisen estämiseksi. Peitä sylinterit ja telat pölyn välttämiseksi ja säilytä käyttämättömät kalvorullat kuivassa paikassa, jossa on vakaa lämpötila. Kosteuden heilahtelut voivat aiheuttaa kalvon käpristymistä ja teleskooppia varastoituissa rullissa, jotka sitten näkyvät halkeamis- tai pussien muodostusongelmina.
Useimmat viat juontavat juurensa pieneen määrään todennäköisiä syitä. Työskentely oireesta syyn suuntaan lyhentää vianmääritystä ja estää toistuvia säätöjä, jotka kuluttavat kalvoa ajon aikana.
| Vika | Todennäköinen syy | Ensimmäinen tarkistus |
|---|---|---|
| Värin ajautuminen rullan poikki | Viskositeettimuutos tai sylinterin kuluminen | Musteen viskositeettiloki ja sylinterin kunto |
| Laminointi bubbles or tunneling | Matala nippipaine tai likaantunut kalvopinta | Nippiasetukset ja pinnan puhtaus |
| Rypyt lämpöherkällä kalvolla | Liiallinen kuivauslämpötila tai epätasainen jännitys | Uunin lämpötilaprofiili ja jännitysalueet |
| Heikko tiivisteen lujuus | Takkiing weight too low or sealant contamination | Takkiing weight measurements and seal tests |
| Reuna repeämä halkaisun jälkeen | Tylsä terä tai jännityspiikkejä radassa | Terän kunto ja kireyskirja |
| Tukkeutuminen varastoituihin rulliin | Liuottimen jäännös tai liiallinen pinnoituslämpö | Liuottimen jäännöstesti ja varastointiolosuhteet |
Pidä vikalokia, johon kirjataan oireet, filmierä, koneen asetukset ja suoritetut korjaustoimenpiteet. Useiden kuukausien jälkeen kuviot selkiytyvät ja tukista tulee yksi arvokkaimmista työkaluista sadon parantamiseen.
Käytä alla olevaa tarkistuslistaa ennen ostosopimuksen allekirjoittamista. Jokainen esine suojaa laitosta kalliilta yllätykseltä asennuksen jälkeen, kun muutokset ovat kalleimpia.
Hyvin valitussa joustopakkauskoneessa ei ole niinkään kyse nopeimman tai halvimman vaihtoehdon löytämisestä, vaan enemmänkin kyvyn sovittamisesta tehtaan päivittäiseen työhön. Aloita kalvoista, pussiformaateista ja laatutavoitteista ja testaa sitten näitä vaatimuksia oikeilla näytteillä. Vertaa toimittajia samoilla kriteereillä ja anna dokumentoiduilla koetuloksilla olla enemmän painoarvoa kuin esitteiden väitteillä. Tätä järjestystä noudattavat kasvit saavuttavat yleensä vakaan tuoton aikaisemmin ja käyttävät vähemmän aikaa ongelmien korjaamiseen, jotka olisi voitu havaita ennen ostoa.
Syväpainossa käytetään kaiverrettuja sylintereitä ja se tuottaa yleensä hienompia sävyyksityiskohtia ja erittäin tasalaatuisia värejä pitkillä sarjoilla. Fleksografisessa painatuksessa käytetään korotettuja levyjä, mikä usein alentaa kustannuksia lyhyemmillä sarjoilla ja yksinkertaisemmilla malleilla. Parempi valinta riippuu kuvan monimutkaisuudesta, odotetusta ajon pituudesta ja siitä, kuinka usein mallit muuttuvat.
Liuotinvapaata laminointia suositaan yleensä elintarvikepakkauksissa, koska se vähentää liuotinjäämiä ja päästöjä. Kuivalinointi pysyy kannattavana, kun liimajärjestelmä on validoitu tuotteelle, kuivausprosessi on hyvin hallittu ja paikallisia määräyksiä noudatetaan. Testaa molemmat lähestymistavat todellisella rakenteellasi ennen päätöksen tekemistä.
Jotkut linjat voivat, mutta se riippuu kalvolaadusta ja koneen lämmön, kireyden ja kuivauksen säätimistä. Biohajoavat kalvot tarvitsevat usein alhaisempia kuivauslämpötiloja ja hellävaraisempia jännitysprofiileja. Pyydä toimittajalta koetuloksia tietystä materiaalista yleisen näytteen sijaan.
Integroidulla linjalla asennus ja käyttöönotto kestää yleensä neljästä kahdeksaan viikkoa laitteiden saapumisesta riippuen sähkönjakeluvalmiudesta ja asemien lukumäärästä. Tehdashyväksyntätestaus ennen toimitusta voi lyhentää paikan päällä tehtävää työtä huomattavasti. Varaa lisäaikaa, jos uusi sähköhuolto- tai pakojärjestelmä on rakennettava.
Erikseen ostaminen on järkevää, kun tehtaalla on jo tulostus- ja laminointikapasiteettia ja se tarvitsee yhden tietyn toiminnallisen kerroksen. Täysi linja on tehokkaampi, kun tehdas aloittaa alusta tai haluaa yhden integroidun ohjausjärjestelmän. Vertaa kokonaiskäsittelykustannuksia ja tulevia laajentumissuunnitelmia ennen päätöksen tekemistä.
Käyttäjät tarvitsevat yleensä useita viikkoja valvottua työtä hallitakseen asennuksen, liiman sekoittamisen, kireyden säädön ja perusvianmäärityksen. Huoltoteknikot tarvitsevat syvempää koulutusta käyttöjärjestelmistä, antureista ja ohjausohjelmistoista. Pyydä sopimuksessa koulutussuunnitelma, jossa on määritellyt tunnit ja arviointivaiheet.

Ota yhteyttä
Suositellut tuotteet
Yhdistämällä kädet Huitongin kanssa
Räätälöi joustava pakkauslaitteistoratkaisusi
Tiedustele nyt
ota meihin yhteyttä

Puh: +86-0510-86328508
+86-0510-86324508
Matkapuhelin: +86-13914908980
Sähköposti: [email protected]
Osoite: No. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsun maakunta, Kiina