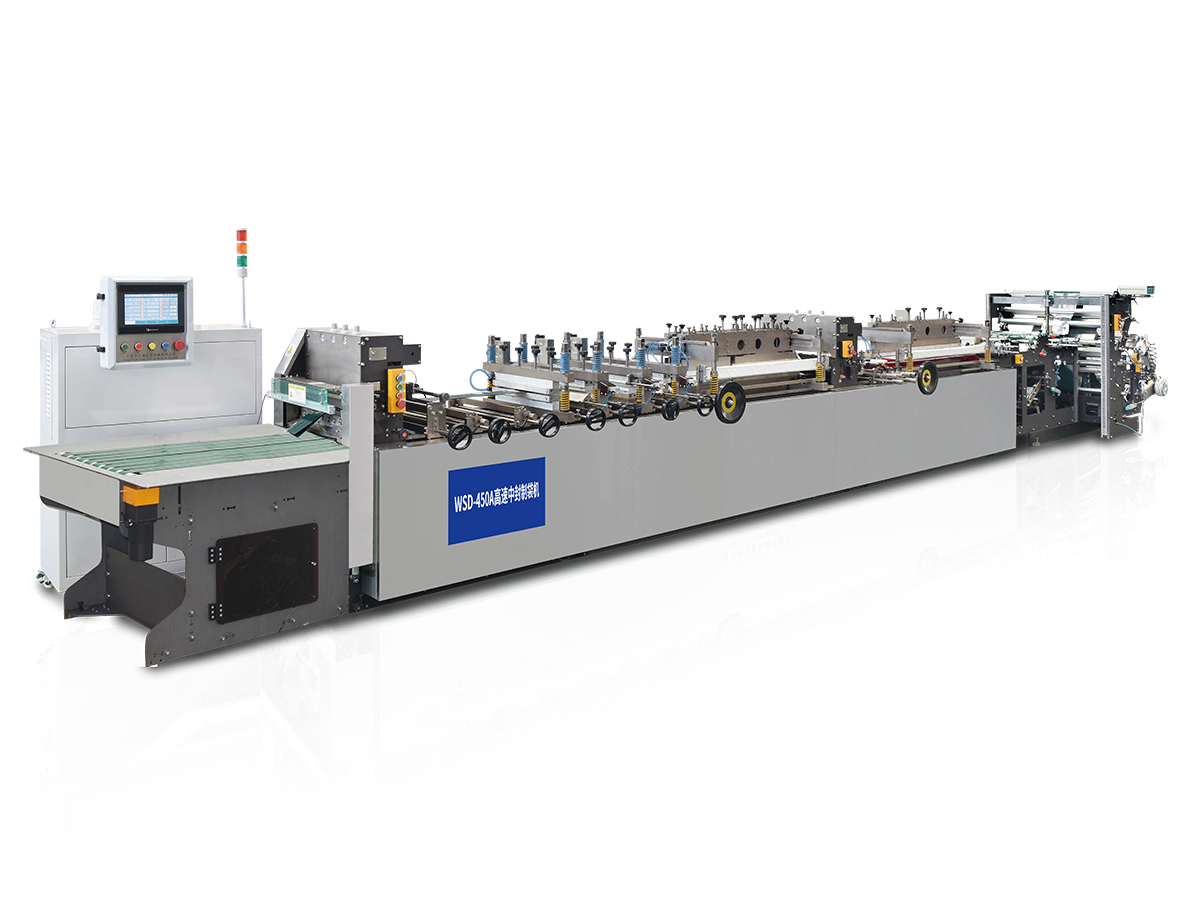
Joustavan elintarvikepakkauksen suojan suorituskyky lasketaan yleensä materiaalin valinnassa. EVOH, PVDC, alumiinifolio ja metalloidut kalvot hallitsevat teknisiä keskusteluja. Silti kaksi muuntajaa voivat käyttää samaa sulkukalvorakennetta eri koneissa ja saavuttaa dramaattisesti erilaiset hapen ja vesihöyryn siirtonopeudet. Materiaali tarjoaa potentiaalia. Laitteet ratkaisevat, kuinka paljon tästä potentiaalista todella toimitetaan.
Tämä ero spesifikaatioiden ja todellisuuden välillä on paikka elintarvikepakkauslaitteiden optimointi tulee esteen suoritusstrategia. Prosessin poikkeamat voivat vahingoittaa sulkukerroksia, aiheuttaa pinnoitteen epätasaisuuksia ja aiheuttaa laminointirajapintavirheitä. Mikään näistä ongelmista ei näy hartsitietolomakkeessa. Kaikki ne lyhentävät säilyvyyttä.
Keskeinen näkemys: Alustan pinnan roskat ja hiukkaset voivat aiheuttaa reikävirheitä. Näissä kohdissa sulkukerros saattaa puuttua kokonaan ja kaasusulun suorituskyky heikkenee jyrkästi, vaikka kalvon spesifikaatiot näyttävät oikealta paperilla.
Koekstruusiosuulake on ensimmäinen paikka, jossa esteen suorituskyky on joko suojattu tai vaarantunut. Kerrosten jakautumisen ohjaustarkkuus määrittää, muodostaako EVOH- vai PA-sulkukerros jatkuvan, virheetön esteen. Jos suulakekanavat jakavat sulan epätasaisesti, muodostuu sulkukerrokseen ohuita pisteitä. Näistä ohuista pisteistä tulee ensisijaisia hapen ja kosteuden reittejä.
Ruuvien suunnittelun on myös vastattava erilaisten sulkuhartsien käsittelyikkunaa. PA:lla, EVOH:lla ja PVdC:llä on kullakin kapea lämpöstabiilisuusalue. Liiallinen leikkauskuumennus tai huono sekoitus voi heikentää sulkuhartsia tai aiheuttaa paksuuden vaihtelua. Erillinen ruuvirakenne, joka käsittelee kaikkea perushartseista erikoishartseihin ilman vaihtoa, antaa muuntajille käytännön edun: vähemmän vaihtoriskiä ja tasaisemman suojakerroksen laatua.
Liuotteeton laminointipinnoitteen tasaisuus vaikuttaa suoraan kerrosten väliseen sidoslujuuteen. Huonosti sidottu rajapinta muuttuu kosteuden ja hapen kanavaksi. Jopa mikroskooppiset sitoutumattomat alueet voivat sallia kaasun kulkeutumisen rajapintaa pitkin ohittaen sulkukerroksen kokonaan.
Käänteisen syväpainopinnoitteen on osoitettu tuottavan poikkeuksellisen tasaisia pinnoitteita ilman reikiä, mikä on kriittinen estesovelluksissa. Ero yhtenäisen pinnoitteen ja vähäisiä vikoja sisältävän pinnoitteen välillä ei ole kosmeettinen. Se on toimiva. Suojapinnoitteen viat, kuten neulanreiät ja halkeamat, voivat heikentää merkittävästi esteen kokonaissuorituskykyä, vaikka niiden pinta-ala on hyvin pieni.
Kuumasaumauksen lämpötila, paine ja aikapoikkeamat voivat aiheuttaa epätäydellisiä tiivisteitä. Erinomaisella suojakalvolla varustettu pakkaus voi silti epäonnistua, jos tiiviste ei ole ilmatiivis. Pakkauksissa, jotka sisältävät rasvaisia tai kosteita elintarvikkeita, sinettien saastuminen ja tiivisteen epäjohdonmukaisuus ovat erityisen haitallisia.
Korkean tarkkuuden kuumasaumausohjausjärjestelmät ovat tärkeitä, kun tuote on aggressiivinen tai kun pakkauslinja käy suurella nopeudella. Visuaalisesti hyväksyttävältä näyttävä tiiviste voi silti vuotaa mikroskooppisella tasolla.
Seuraava taulukko yhdistää yleiset koneparametrit niiden esteen suorituskyvyn vaikutusreitteihin ja tyypillisiin ongelmiin. Jokaisella rivillä on myös lyhyt laitekohtainen ratkaisusuunta.
| Laiteparametri | Vaikutuspolku esteen suorituskykyyn | Tyypillinen Ongelma | Laiteratkaisun suunta |
|---|---|---|---|
| Ekstruusiolämpötila | Liian korkea aiheuttaa sulkuhartsin hajoamista; liian alhainen aiheuttaa huonon plastisoitumisen | EVOH:lla on kapea lämpöstabiilisuusikkuna | Tarkka usean vyöhykkeen lämpötilansäätö hartsikohtaisilla profiileilla |
| Muottikerroksen jakautumisen tarkkuus | Vaikuttaa suoraan sulkukerroksen paksuuden tasaisuuteen | Paikallisista ohuista pisteistä tulee läpäisevyyden heikkoja kohtia | Erittäin tarkka suutinvälin säätö ja kerrossuhteen säätö |
| Laminointi tension control | Jännitysvaihtelu aiheuttaa mikrohalkeamia sulkukerrokseen | Erityisen vahingollista metalloiduille ja päällystetyille kalvoille | Suljetun silmukan jännityksen säätö tanssija- tai punnituskennolla |
| Pinnoite weight uniformity | Pinnoite thickness deviation causes barrier performance fluctuation | Pääasiallinen reikävirheiden lähde | Käänteinen syväpaino tai optimoitu päällystyspää |
| Lämpösaumausparametrin tarkkuus | Tiivisteen eheys määrittää lopullisen sulkutuloksen | Vuoto on suoraan sidoksissa säilyvyyteen | Erittäin tarkka lämpötilan, paineen ja viipymäajan säätö |
Nämä parametrit eivät toimi erillään. Ohut sulkukerros, joka johtuu huonosta muotin jakautumisesta, voi vaurioitua entisestään laminoinnin aikana esiintyvistä jännityspiikkeistä. Pinnoitteessa oleva neulanreikä voidaan peittää hyvällä tiivisteellä alkutestauksen aikana, mutta epäonnistua varastoinnin jälkeen. Laitteiden optimointi tarkoittaa koko ketjun hallintaa, ei vain yhtä asemaa.
Esteen suorituskyvyn ei pitäisi odottaa valmiin tuotteen testausta. Linjan paksuuden ja pinnoitteen painon tarkastusjärjestelmät voivat seurata sulkukerroksen tasaisuutta reaaliajassa. Läpinäkyvyystarkastus voi tunnistaa pinnoitteen viat, kuten reikiä ja halkeamia. Kun nämä järjestelmät on integroitu suljetun silmukan ohjauksella, kone voi säätää parametreja ennen kuin vaatimustenvastaisen materiaalin erä valmistetaan.
Esteen suorituskyvyn johdonmukaisuus on tärkeämpää kuin yksittäinen korkein arvo. Reseptinhallintajärjestelmä, joka mahdollistaa yleisten prosessiparametrien yhden kosketuksen palauttamisen, vähentää parametrien ajautumista vaihdon aikana. Tämä varmistaa erien välisen esteen vakauden, mikä on erityisen tärkeää muuntajille, jotka suorittavat useita lyhyitä tilauksia samalla linjalla.
Kestävät sulkuratkaisut, kuten biopohjaiset pinnoitteet ja vesipohjaiset pinnoitteet, asettavat laitteille uusia vaatimuksia. Kuivausjärjestelmän optimointi on kriittistä tasaisen vesipohjaisen pinnoitteen muodostukselle. Hellävarainen säteilysilloitustekniikka voi parantaa kalvon lujuutta vahingoittamatta EVOH-sulkukerrosta. Laitteet, jotka voivat mukautua näihin uusiin materiaaleihin vaarantamatta esteen eheyttä, tarjoavat muuntajille eteenpäin yhteensopivan tuotantoalustan.
Kun pakkaus ei läpäise happi- tai kosteussulkutestejä, syy ei aina ole kalvon spesifikaatiossa. Seuraava diagnostinen tarkistuslista auttaa jäljittämään ongelman laitteisto- ja prosessihistoriaan.
Tämä diagnostinen lähestymistapa heijastaa syvempää ymmärrystä laitteen ja esteen välisestä suhteesta. Se rakentaa myös teknistä auktoriteettia osoittamalla, että esteen suorituskyky on järjestelmän tulos, ei pelkkä materiaaliominaisuus.
Tärkeimmät laitetekijät ovat suulakepuristuslämpötilan säätö, muottikerroksen jakautumisen tarkkuus, laminoinnin jännitysstabiilisuus, pinnoitteen painon tasaisuus ja kuumasaumausparametrien tarkkuus. Jokainen tekijä voi joko suojata tai heikentää sulkukerrosta tuotannon aikana.
EVOH:lla on kapea lämpöstabiilisuusikkuna. Liian korkea lämpötila aiheuttaa hajoamista, mikä heikentää sulkutoimintoa. Liian alhainen lämpötila aiheuttaa huonon plastisoitumisen, mikä johtaa epätasaiseen kerrospaksuuteen ja mahdollisiin sulkurakoihin.
Kalvo voi olla oikea, mutta laiteprosessin poikkeamat voivat vahingoittaa sulkukerrosta. Yleisiä syitä ovat muotin jakautumisvirheet, jännityksen aiheuttamat mikrohalkeamat, pinnoitteen reiät ja epätäydelliset kuumasaumat. Prosessiparametrien historian tarkistaminen on ensimmäinen diagnostinen vaihe.
Kyllä. Linjan paksuus ja pinnoitteen tarkastus voivat havaita tasaisuusongelmat ja neulanreiät reaaliajassa. Suljetun silmukan ohjaus säätää sitten parametreja, ennen kuin syntyy suuria määriä vaatimustenvastaista materiaalia.
Reseptinhallinta vähentää parametrien ajautumista vaihdon aikana. Kun samaa sulkurakennetta ajetaan useita kertoja, yhtenäiset koneen asetukset tuottavat tasaisen esteen suorituskyvyn, mikä on välttämätöntä säilyvyyden ennakoitavuuden kannalta.
Joustava elintarvikepakkaussulun suorituskyky on järjestelmäsuunnittelun tulos. Materiaalit tarjoavat potentiaalia. Laitteet määräävät, kuinka suuri osa tästä potentiaalista toteutuu. Laitteita valitessaan muuntajien tulee arvioida estekerroksen suojauskyky, prosessiparametrien ohjaustarkkuus ja erästä toiseen stabiilisuus.
Käytännön kysymys on yksinkertainen: auttavatko vai haittaavatko varusteesi esteen suorituskykyä? Vastaus piilee usein lämpötilan säädön, muottien tarkkuuden, jännityksen stabiilisuuden, pinnoitteen tasaisuuden ja tiivisteen tarkkuuden yksityiskohdissa.
Ota yhteyttä
Suositellut tuotteet
Yhdistämällä kädet Huitongin kanssa
Räätälöi joustava pakkauslaitteistoratkaisusi
Tiedustele nyt
ota meihin yhteyttä

Puh: +86-0510-86328508
+86-0510-86324508
Matkapuhelin: +86-13914908980
Sähköposti: [email protected]
Osoite: No. 429 Xizhang Road, Gushan Town, Jiangyin City, Jiangsun maakunta, Kiina